목차
스틸그레이팅의 구조와 재질은 어떤 특징이 있나요?
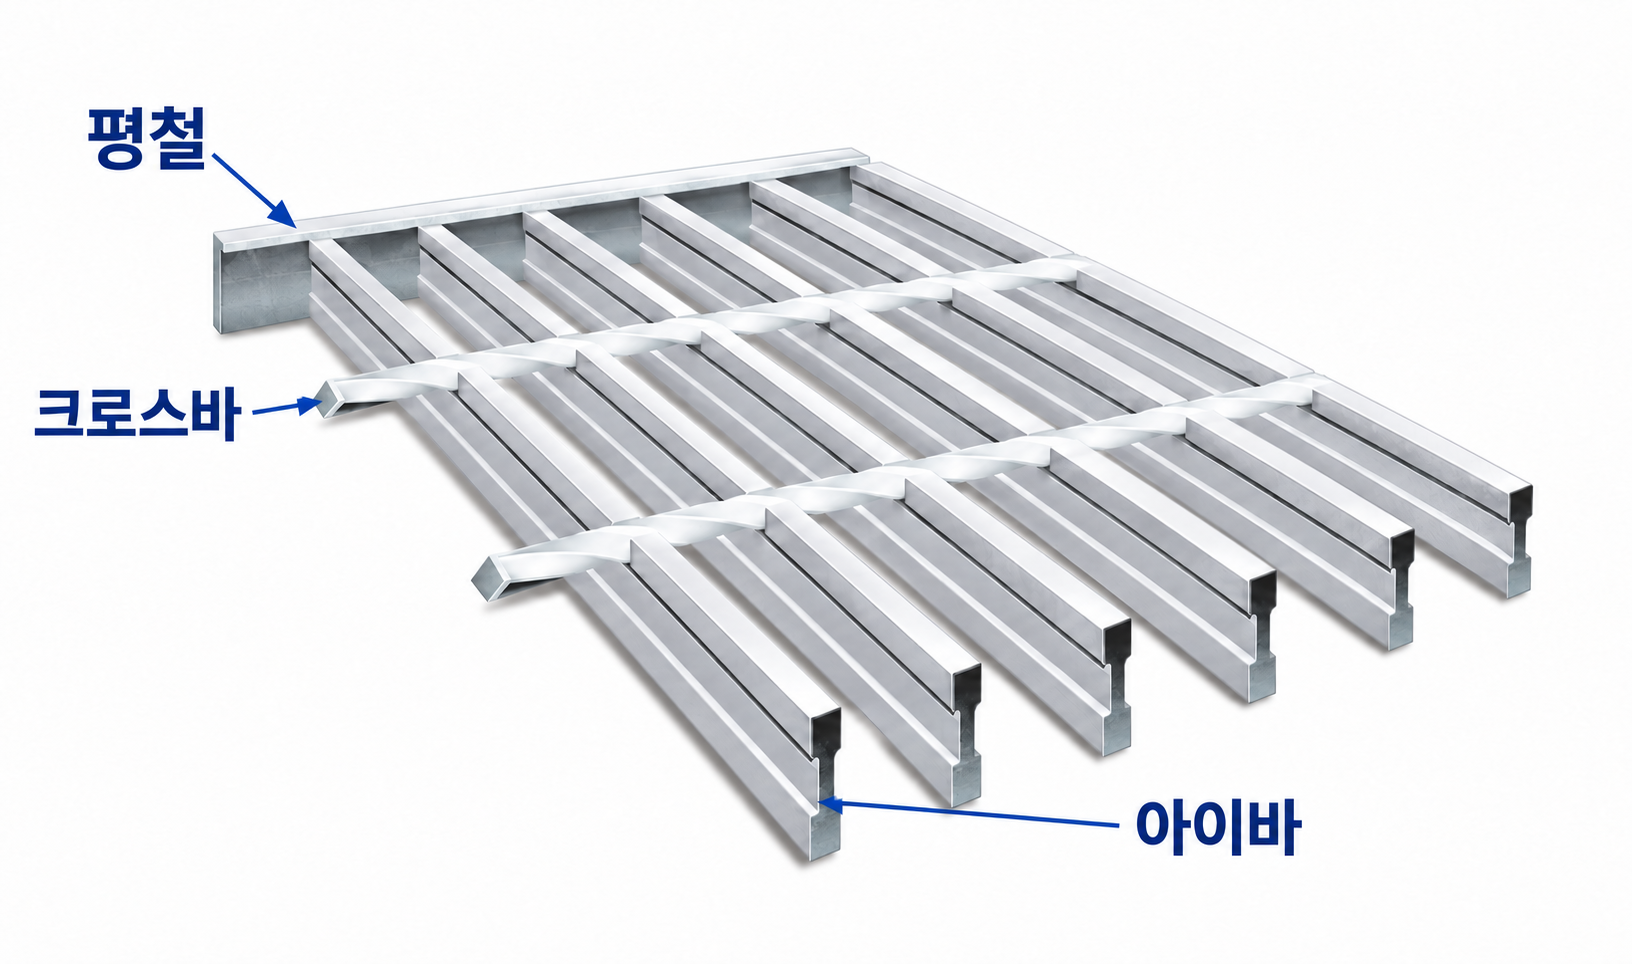
스틸그레이팅은 하중을 받는 아이바, 외곽을 마감하는 평철, 주부재를 가로로 연결하는 크로스바로 구성됩니다. 아이바 대신 평철을 주부재로 쓰는 제품도 많이 제작됩니다. 이 제품도 평철 주부재·마감 평철·크로스바로 구성됩니다.
평철 제품은 아이바 자리에 평철 주부재를 배치하고, 크로스바와 외곽 마감평철로 연결합니다.
아이바·평철·크로스바 구조도
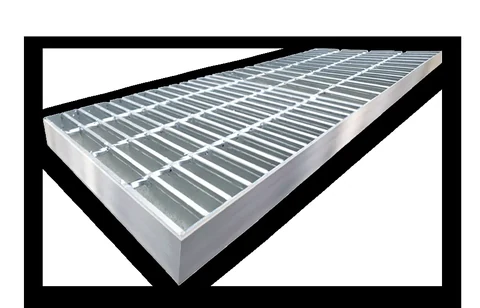
강종·재료 규격·표면처리는 해당 품목의 도면과 승인 사양에 따릅니다. SS400·SS275 등의 강종은 적용 규격·판본으로 구분합니다. 납품 검사 항목은 소재와 용융아연도금 여부, 표면 상태입니다.
아이바와 평철 중 무엇이 더 좋나요?
강재 사용량 대비 단면 효율은 아이바(I-BAR)가 좋습니다. 같은 높이와 강재 사용량에서 주하중 방향의 휨을 비교하면, 아이바는 재료가 위·아래 플랜지에 배치돼 단면 효율이 좋습니다. 태흥그레이팅은 필요한 규격의 아이바가 생산·공급되면 아이바를 주부재로 사용합니다.
아이바는 정해진 생산 규격 중에서 소재를 공급받아 제작합니다. 해당 아이바 소재가 없으면 평철(F-BAR)로 주부재를 제작합니다. 6T·9T 평철 스틸그레이팅이 대표적인 예입니다. 평철 주부재도 널리 쓰이는 제작 방식이며, 공급 가능한 소재 규격에 따라 선택합니다.
아이바와 평철의 단면
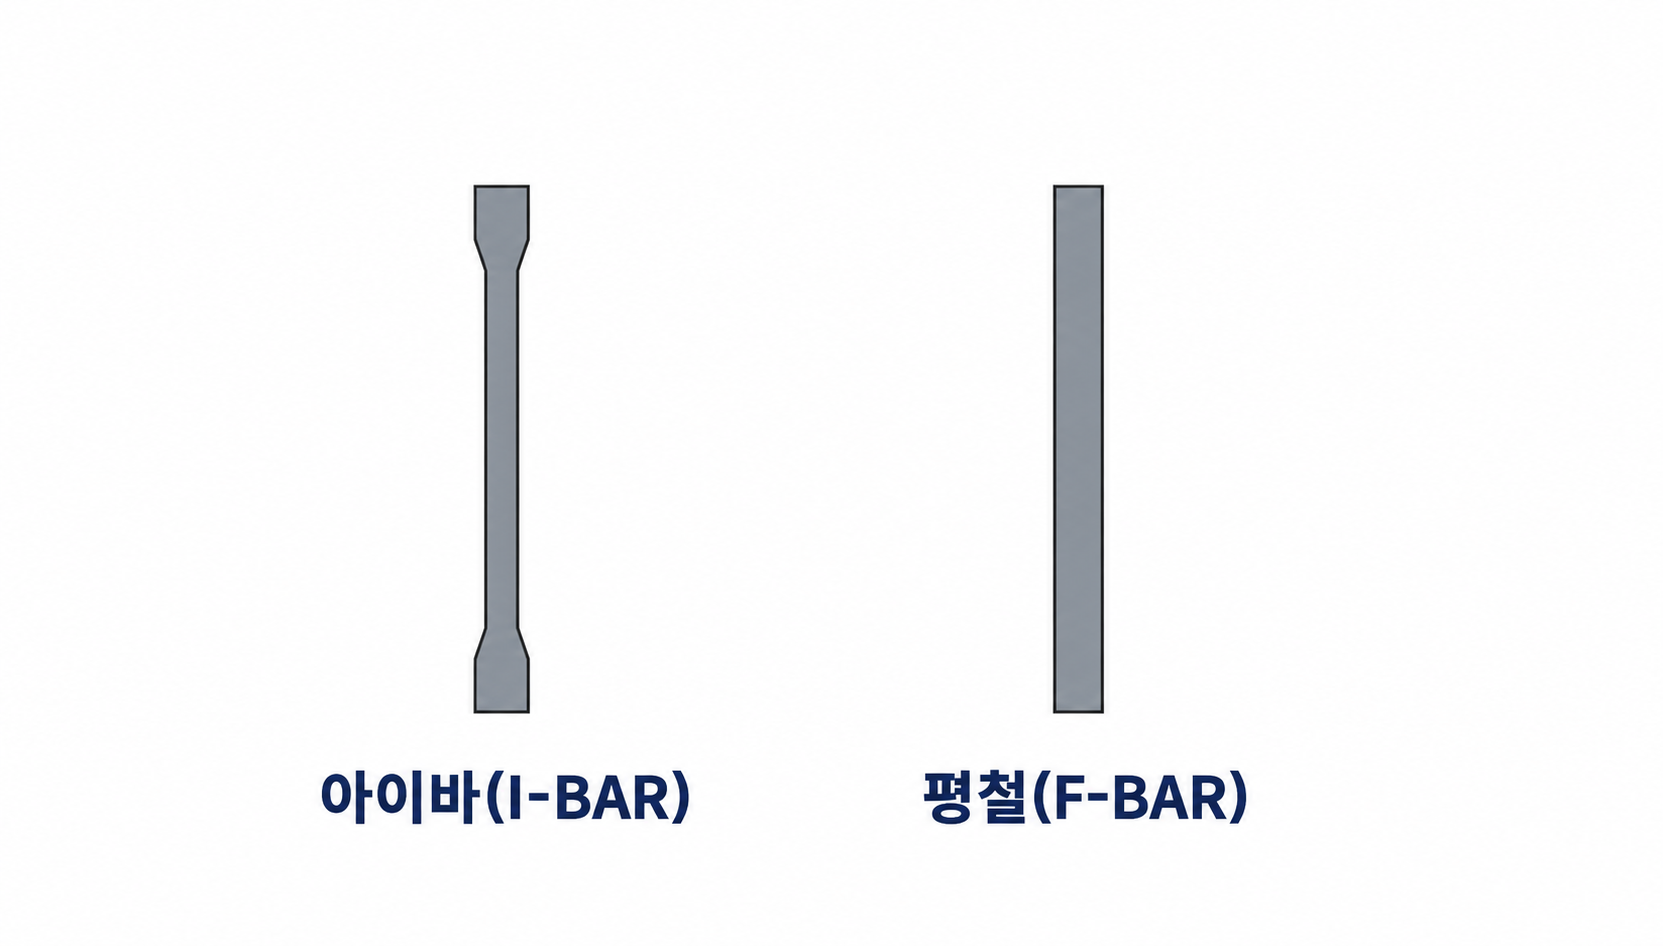
| 비교 항목 | 아이바(I-BAR) | 주부재용 평철(F-BAR) |
|---|---|---|
| 단면 형상 | 상하부가 두껍고 가운데 웹이 좁은 아이바 단면 | 높이와 두께로 정해지는 직사각형 |
| 강재 사용량 대비 효율 | 주하중 방향의 휨에 효율적인 단면 배치 | 직사각형 단면으로 필요한 성능을 확보 |
| 태흥그레이팅의 적용 원칙 | 아이바 소재가 생산·공급되는 규격에 사용 | 해당 아이바 소재가 없는 규격에 사용 |
| 대표 제작 사례 | 공급 가능한 아이바 규격으로 제작 | 6T·9T 평철을 주부재로 제작 |
| 발주서에 표시할 내용 | 높이·플랜지·웹의 실제 규격 | 평철 주부재의 높이·두께 |
완성 그레이팅의 허용하중은 실제 주부재 단면·간격·연결과 지지 스팬을 적용해 계산합니다. 제품별 성능 비교에도 같은 조건을 적용합니다.
6T·9T 스틸그레이팅은 왜 평철로 제작하나요?
스틸그레이팅은 공급되는 강재 단면에 맞춰 제작합니다. 아이바는 정해진 생산 규격으로 공급받습니다. 태흥그레이팅의 6T·9T 사양은 해당 아이바 소재의 공급 규격에 따라 평철 주부재로 제작합니다.
| 주부재 지정 | 실제로 사용하는 소재 | 제작 시 구분할 점 |
|---|---|---|
| 6T 평철 | 두께 6 mm의 F-BAR | 필요한 높이·간격과 함께 주부재 규격으로 표시 |
| 9T 평철 | 두께 9 mm의 F-BAR | 필요한 높이·간격과 함께 주부재 규격으로 표시 |
T는 평철 두께(mm)입니다. 6T·9T 제품의 높이·외형·허용하중은 해당 도면과 계산자료에 따릅니다. 주부재 두께와 마감평철 두께는 별도로 표기합니다.
현장에 맞는 주부재 높이·단면과 하중조건을 정합니다.
해당 규격의 아이바가 공급되면 아이바를 사용합니다.
6T·9T 등은 F-BAR 주부재로 제작하고 해당 단면으로 계산합니다.
주부재용 평철과 마감 평철은 역할이 다릅니다
평철 주부재는 아이바 자리에 길이 방향으로 반복 배치돼 하중을 받습니다. 외곽의 마감 평철은 부재 끝을 연결하고 마감합니다.
도식이 화면보다 넓으면 좌우로 밀어 보세요.
| 부재 | 역할 | 확인할 규격 |
|---|---|---|
| 아이바 또는 평철 주부재 | 하중을 받아 양쪽 지지부로 전달 | I형 단면 규격 또는 평철 높이·두께, 간격과 지지 방향 |
| 크로스바 | 주부재를 가로로 연결하고 간격과 구조의 일체성 유지 | 형상·굵기·간격과 연결 위치 |
| 마감 평철 | 외곽과 단부를 마감하고 부재 끝을 연결 | 마감재 높이·두께와 용접 상세 |
평철 6T는 적용 부재를 함께 적습니다. 주부재 6T와 마감평철 6T는 도면에서 구분합니다.
길이·폭·높이와 단면·피치를 구분하세요
제품의 길이와 폭은 설치공간에 맞춰 정합니다. 주부재 높이·두께·형상·배치가 제품의 구성과 성능을 결정합니다. [1]
외형과 부재의 치수를 나눠 읽습니다
- 길이·폭제품 외형의 두 방향
- 높이완성 제품의 위아래 치수
- 부재 단면아이바·평철의 높이와 두께
단면
I-BAR의 플랜지·웹 치수 또는 F-BAR의 평철 두께입니다.
피치
주부재 중심에서 다음 주부재 중심까지의 거리입니다. 부재 사이의 빈틈 폭과는 다릅니다.
방향
주부재 방향, 실제 받침 위치와 차량 진행방향을 대조하세요.
피치와 눈에 보이는 틈새는 같은 치수인가요?
피치는 이웃한 주부재의 중심에서 다음 주부재 중심까지의 거리입니다. 부재 사이의 빈틈은 두 부재 표면 사이를 재는 치수이므로 피치와 나누어 측정합니다.
피치와 빈틈은 측정 위치가 다릅니다
- 정규격 아이바 피치(간격)이웃한 아이바 중심에서 중심까지
- 빈틈부재 사이의 열린 폭
- 본수정해진 길이 안에 배치한 주부재 개수
| 비교할 치수 | 뜻 | 읽는 방법 |
|---|---|---|
| 중심 간 피치 | 이웃한 주부재 중심에서 중심까지 | 기준점을 같게 잡아 여러 간격을 확인 |
| 개구부 폭 | 부재 사이의 실제 빈 공간 | 보행·바퀴 통행과 배수 조건에 연결 |
| 주부재 본수 | 정해진 제품 범위 안의 부재 개수 | 제품 길이와 양 끝 마감까지 도면과 대조 |
제품 사양은 외형 치수와 피치, 주부재 본수·단면·중량으로 구분합니다. 납품 제품은 이 항목을 주문 도면과 대조합니다.
아이바의 단면 효율이 좋은 이유는 무엇인가요?
주부재가 위에서 아래로 하중을 받아 휘면, 단면의 위·아래처럼 가운데에서 먼 부분이 휨 저항에 크게 기여합니다. 아이바는 위·아래 플랜지에 재료를 배치하고 가운데 웹으로 연결하므로, 같은 높이와 강재 사용량의 직사각형 평철보다 주하중 방향의 단면을 효율적으로 구성할 수 있습니다.
| 용어 | 이 자료에서의 의미 |
|---|---|
| 단면계수 Z | 휨 응력 계산에 사용하는 단면 값 |
| 단면2차모멘트 I | 휨 변형 계산에 사용하는 단면 값 |
| 강재 사용량 대비 효율 | 높이와 하중 방향을 맞춘 뒤 단면 성능을 단면적·단위길이 중량과 함께 비교 |
공급 가능한 규격에는 단면 효율이 좋은 아이바를 우선 사용합니다. 해당 소재가 없는 규격은 평철의 높이·두께를 지정하고 F-BAR 단면으로 계산합니다. 실제 허용하중은 각 제품의 단면과 지지조건을 적용한 계산값으로 비교합니다.
아이바 표기 예시인 I-50×7×4는 높이 50 mm, 플랜지 폭 7 mm, 웹 두께 4 mm를 뜻합니다. 평철의 6T·9T는 두께 표기입니다. 아이바의 플랜지 두께와 실제 단면계수·단위중량은 공급 규격표에 따릅니다.
차량용은 하중과 스팬에 맞는 규격을 선정하세요
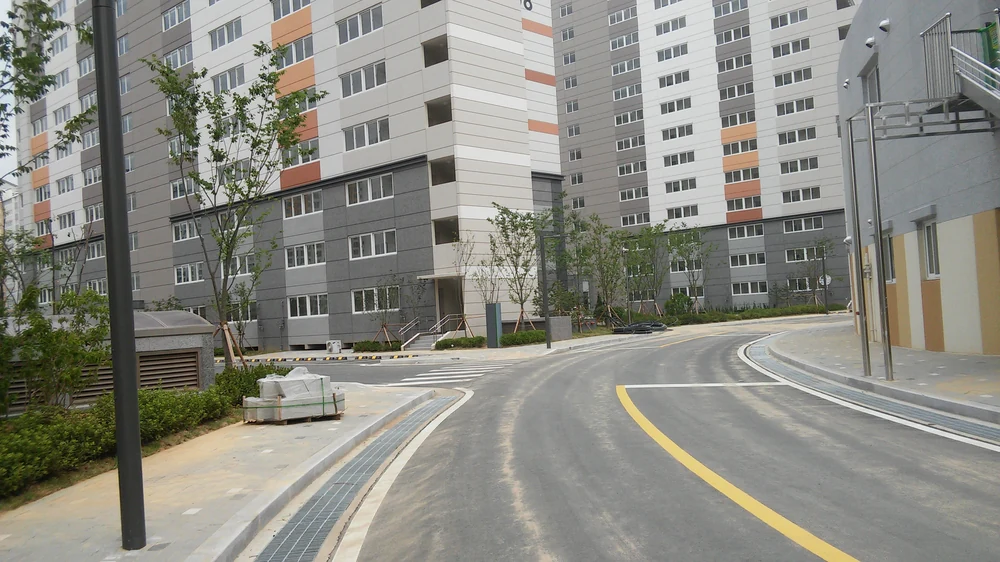
차량 통행용은 실제 하중·지지간격과 해당 규격의 I-BAR 또는 F-BAR 계산자료로 선정합니다. 대형차량·반복하중이 작용하는 현장에는 중하중그레이팅도 검토합니다. [1][2][3]
그레이팅 제품은 받침 위치와 걸침 길이를 구조계산에 반영합니다. 받침 프레임·앵커·콘크리트 구조는 현장 설계·구조 담당자가 검토합니다.
정품·납품규격 대조 항목
| 대조 항목 | 확인 방법 |
|---|---|
| I-BAR·F-BAR 사양 | 주문 도면과 납품제품의 높이·두께·단면 표기를 맞춥니다. |
| 주부재 수량과 피치 | 도면에 지정된 본수·중심간 간격과 실제 배치를 대조합니다. |
| 단위중량 | 같은 규격과 측정 기준의 자료가 있을 때 납품제품의 중량과 비교합니다. |
| 마감평철·연결부 | 외곽 마감부재와 크로스바·용접부의 구성이 도면과 일치하는지 확인합니다. |
| 도금·표면과 식별정보 | 마감 상태 및 품목명·식별번호·규격이 주문한 자료와 같은지 확인합니다. |
납품품의 주부재 단면·본수·피치, 크로스바와 양끝 마감평철을 주문 규격과 대조합니다. 현장 적용은 실제 차량하중·스팬·걸침 조건을 반영한 계산자료로 판단합니다.
제품 선정의 네 단계
사용 장소와 하중 확인
보행구간과 차량구간을 구분하고, 통행 차량과 진행방향을 정리하세요.
형식과 단면 확인
I-BAR·F-BAR의 실제 단면과 주부재 피치를 도면과 대조하세요.
지지조건과 계산자료 확인
제품 폭과 실제 지지간격을 구분하고, 해당 조건이 구조계산의 적용 범위에 드는지 확인하세요.
주문·납품 사양 대조
도면·식별번호·부재 수량·마감 상태를 납품 제품과 대조하세요.
높이를 크게 고르면 모든 문제가 해결되나요?
제품 높이와 단면·연결은 하중과 지지조건에 맞춰 선정합니다.
조달에 등록된 제품이면 어느 현장에나 사용할 수 있나요?
조달 등록제품도 해당 규격의 실제 차량하중과 지지조건에 맞춰 선정합니다.
스틸그레이팅과 알루미늄 그레이팅의 차이는 무엇인가요?
알루미늄은 재료 밀도가 낮아 경량화에 활용되지만, 완성제품의 무게·강도·처짐은 단면과 합금·접합 방식에 따라 달라집니다. 스틸과 알루미늄을 비교할 때는 같은 설치조건에서 제품 사양과 계산자료를 대조합니다. [4]
| 확인 항목 | 스틸 | 알루미늄 |
|---|---|---|
| 구조 | 강종·주부재 단면·간격·연결 확인 | 합금·단면·간격·접합 방식 확인 |
| 중량·비용 | 동일 설치범위의 실제 제품 중량·견적 확인 | 필요 단면을 반영한 실제 중량·견적 확인 |
| 사용 환경 | 도금 등 표면처리, 손상·부식 관리 확인 | 합금·환경 적합성 및 다른 금속과의 접촉 조건 확인 |
| 선정 근거 | 실제 하중·스팬에 대한 응력·처짐 등 검토 | 같은 하중·스팬 조건의 계산·시험 근거 확인 |
스틸과 알루미늄의 일반적인 재료·제품 선정 항목입니다. 완성제품의 성능은 같은 설치조건에서 단면·합금·접합 방식과 계산자료로 비교합니다.
태흥그레이팅 공식 기술영상
태흥그레이팅 공식 제품 페이지의 기술영상입니다. 도면과 계산 조건을 설명합니다.
스틸그레이팅 간격은 몇 mm이며, 피치와 틈새는 어떻게 다른가요?
중심 간 간격인 피치와 부재 사이의 빈틈은 다른 치수입니다. 태흥그레이팅은 50 이하 제품의 중심 간 간격을 30mm, 50S 이상 제품을 35.3mm로 구분합니다. 품목별 소재·표기·도면에 맞춰 적용합니다.
‘간격 30’이 아이바 피치인지 크로스바 간격인지, 단위가 mm인지 확인하세요. 틈새를 줄일 때는 개구뿐 아니라 표면·배수·청소 조건도 검토해야 합니다.
스틸그레이팅 KS 규격·규격서·도면은 무엇이 다른가요?
강재·도금의 KS와 스틸그레이팅 완성품의 제품규격은 구분합니다. 강재 재질은 KS D 3503 등 소재별 KS를, 용융아연도금은 KS D 8308을 적용합니다. 일반 스틸그레이팅 완성품은 스틸그레이팅 단체표준(SPS-KMIC-007-2014)과 납품 품목규격에 따라 제작·검사합니다.
납품 검사는 주부재 단면·개수·피치, 크로스바·마감·접합·도금 사양을 품목 규격과 대조하는 순서로 진행합니다. 단체표준 인증을 요구한 발주는 단체표준 인증서의 인증번호·대상 품목·유효 범위를 함께 대조합니다.
근거·설명자료
- 태흥 스틸그레이팅 — 제품 정의·규격·선택 기준주부재 형상·간격·하중·받침 간격과 도금 상태에 관한 제조사 설명
- 태흥 스틸그레이팅 I-BAR 하중구조계산I-BAR 제품의 계산자료
- 태흥 스틸그레이팅 F-BAR 하중구조계산F-BAR 제품의 계산자료
- ANSI/NAAMM MBG 531-24 공식 자료 안내금속 바 그레이팅의 기술자료·하중표·설치 상세 안내
- 태흥그레이팅 캠페인2 1편 기술 설명태흥그레이팅 제조·제품 설명을 주제별로 정리한 자료
- 태흥그레이팅 캠페인2 4편 기술 설명태흥그레이팅 제조·제품 설명을 주제별로 정리한 자료
- 태흥그레이팅 캠페인2 5편 기술 설명태흥그레이팅 제조·제품 설명을 주제별로 정리한 자료
- 태흥그레이팅 캠페인2 6편 기술 설명태흥그레이팅 제조·제품 설명을 주제별로 정리한 자료
- 스틸그레이팅 단체표준 · 한국금속공업협동조합
- 스틸그레이팅 단체표준 등록정보 · e나라표준인증
- KS D 3503 일반 구조용 압연 강재 · 한국표준협회
- KS D 8308 용융 아연 도금 · e나라표준인증
- KS 제품인증 대상품목 조회 · KS인증기관협의회
스틸그레이팅의 재료와 주부재·크로스바·마감평철 구조를 설명한 자료입니다.